
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-18 المنشأ:محرر الموقع


يمثل الانتقال من عملية التثبيت التقليدية إلى عملية الحقن المباشر (DIP) قرارًا حاسمًا بشأن قابلية التوسع. فهو يفرض حدود مراقبة الجودة لتصنيع الأحذية الحديثة. يتطلب الترقية إلى الآلات الآلية نفقات رأسمالية كبيرة. يجب عليك مواءمة مواصفات الماكينة بشكل وثيق مع أهداف الإنتاج المميزة الخاصة بك. تواجه المصانع التي تنتج أحذية السلامة الثقيلة، أو الملابس اليومية غير الرسمية، أو الأحذية المتخصصة متطلبات معدات مختلفة إلى حد كبير. يؤدي اختيار المواصفات الخاطئة إلى الحد من سقف الإنتاج لديك والإضرار بمتانة الحذاء.
يقدم هذا الدليل إطارًا محايدًا للبائع لتقييم هذه الأنظمة المتقدمة. سوف نستكشف قدرات الماكينة الأساسية، وتوافقات المواد المعقدة، وحقائق التنفيذ الفعلي. سوف تتعلم كيفية التنقل بثقة في ترقية التصنيع هذه. ومن خلال فهم هذه المتغيرات التقنية، يمكنك التخلص من الاختناقات وتأمين الكفاءة التشغيلية على المدى الطويل.
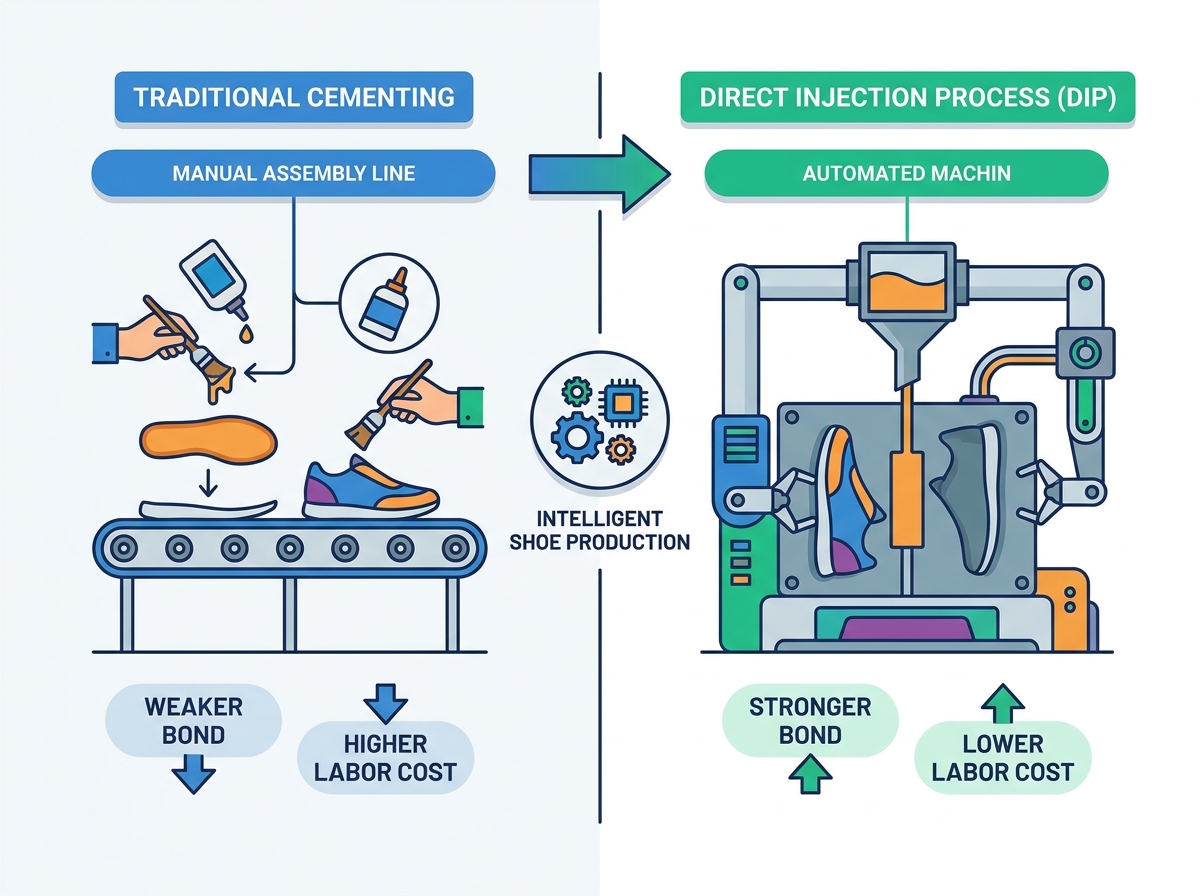
يعتمد الأسمنت التقليدي بشكل كبير على المواد الأولية والمواد اللاصقة الكيميائية. يتطلب عملاً يدويًا مكثفًا. يجب على العمال أن يخشون الجزء العلوي من الحذاء يدويًا، وأن يضعوا الغراء، وأن يضغطوا على النعل. تؤدي هذه العملية إلى حدوث خطأ بشري وتبطئ عملية الإخراج. تعمل آلة الحقن المباشر على التخلص من خطوات اللصق هذه تمامًا. تقوم الآلة بحقن المواد المنصهرة مباشرة على الجزء العلوي من الحذاء. يقوم بأتمتة عمليات الصب والمعالجة. يمكنك تقليل تكاليف المواد الكيميائية الاستهلاكية بشكل كبير. تتراكم وفورات العمالة على المدى الطويل بسرعة حيث تتطلب الخطوط الآلية عددًا أقل بكثير من المشغلين في كل وردية عمل.
كثيرًا ما تفشل النعال الأسمنتية الباردة في البيئات عالية الضغط. يتحلل الغراء بمرور الوقت تحت الحرارة الشديدة أو الرطوبة. يخلق DIP رابطة جزيئية سلسة بين الجزء العلوي والنعل. يخترق البولي يوريثين السائل أو المطاط ألياف المادة العلوية قبل أن يتصلب. وتؤكد مقاييس الاختبار المتوافقة مع معايير الصناعة هذا الاختلاف. تظهر معايير قوة الرابطة SATRA بشكل روتيني أن DIP يتفوق على النعال الأسمنتية. الحقن المباشر يمنع فصل النعل. وهذا يجعلها إلزامية للأحذية العسكرية الثقيلة وأحذية السلامة الصناعية.
تعاني خطوط تجميع الأسمنت اليدوية من اختناقات شديدة. يستغرق وضع الغراء والانتظار حتى يجف وقتًا طويلاً. يسحق خط الحقن الدوار متعدد المحطات معدلات الإخراج اليدوية. يمكن للخط الأوتوماتيكي القياسي إنتاج مئات الأزواج في الساعة. يسمح الدوران المستمر للمشغلين بتحميل الأجزاء العلوية بينما تقوم المحطات الأخرى بحقن أو معالجة النعال بشكل فعال. أنت تحافظ على إيقاع تصنيع ثابت وغير متقطع. تبرر هذه القفزة الهائلة في سرعة الإنتاج الاستثمار الأولي في المعدات للمرافق كبيرة الحجم.
إن اختيار التكوين الصحيح للطاولة الدوارة هو الذي يحدد تخطيط المصنع الخاص بك. يجب عليك تقييم الخطوط الدوارة ذات 24 و30 و60 محطة بناءً على المواد الخاصة بك. يؤثر عدد المحطات بشكل مباشر على بدلات وقت المعالجة. يتطلب البولي يوريثين (PU) وقتًا محددًا للتوسع والمعالجة قبل التشكيل. يوفر الخط المكون من 60 محطة وقت معالجة كافيًا خلال دورة واحدة. يتيح لك ذلك تشغيل رأس الحقن بأقصى سرعة. تعمل الخطوط الأصغر المكونة من 24 محطة بشكل أفضل مع المواد سريعة المعالجة أو آثار أقدام المنشأة الأصغر. إنها توفر إنتاجية أقل ولكنها تتطلب مساحة أرضية أقل.
تعتمد المعدات الحديثة على أنظمة فرعية آلية مترابطة. لا يمكنك تحقيق ذروة الكفاءة بدونها. يمنع الرش الآلي لتحرير القالب الالتصاق ويقلل من التدخل اليدوي. تضمن عملية التخشين الآلي تجهيز السطح العلوي للحذاء بشكل مثالي. وهذا يضمن اختراق المواد الأمثل. يتحكم توزيع المواد المحوسبة في نسب الخلط الدقيقة. الدقة مهمة جدًا عند مزج البوليول والإيزوسيانات لنعال البولي يوريثان. حتى وجود خطأ بسيط في النسبة يفسد الدفعة. الاستغناء الآلي يلغي هذه الحسابات اليدوية الخاطئة المكلفة.
تعمل وحدات التحكم المنطقية القابلة للبرمجة (PLC) بمثابة عقل الخط. المراقبة في الوقت الحقيقي أمر حيوي للغاية. يقوم PLC بتتبع ضغط الحقن باستمرار. يحافظ على ثبات درجة الحرارة في جميع مناطق التسخين. إنه يراقب معدلات تدفق المواد لمنع الملء الزائد أو الملء الزائد. يستخدم المشغلون واجهات تعمل باللمس لضبط المعلمات على الفور. يساعدك الوصول إلى هذه البيانات في الوقت الفعلي على خفض معدلات العيوب. يمكنك تحديد وتصحيح انخفاضات درجات الحرارة قبل أن تدمر دورة الإنتاج.
غالبًا ما تتطلب الأحذية الحديثة نعالًا مزدوجة الكثافة. تقوم بحقن مادتين أو كثافات مختلفة في قالب واحد. تكوين شائع يجمع بين نعل أوسط ناعم من البولي يوريثان لتوفير الراحة إلى جانب نعل خارجي متين من مادة TPU للإمساك. وهذا يتطلب رؤوس حقن مزدوجة وخزانات مواد مستقلة. يجب أن يقوم الجهاز بحقن النعل الخارجي أولاً، ثم السماح له بالشفاء جزئيًا، ثم حقن النعل الأوسط. تتطلب المتطلبات التشغيلية توقيتًا دقيقًا. يجب أن تدير أدوات التحكم الحرارية نقاط الانصهار المختلفة لكل من TPU وPU في وقت واحد.
تمثل أحذية السلامة تحديات تصنيعية فريدة من نوعها. تتطلب الأحذية ذات الكاحل العالي قوالب ذات تجاويف عميقة. تتطلب هذه القوالب الأكبر حجمًا قوى تثبيت أعلى بكثير. إذا لم تتمكن الآلة من إبقاء القالب مغلقًا بإحكام، فسوف يتسرب البولي يوريثان المتوسع. تحتاج أيضًا إلى أوقات تبريد أطول نظرًا لحجم النعل السميك. يجب أن توفر معدات الحقن ضغطًا أعلى لملء التجاويف العميقة تمامًا قبل أن تبدأ المادة في التفاعل.
يتطلب تصنيع الأحذية المقاومة للماء معدات متخصصة. القياسية تختلف ماكينة حقن أحذية المطر بشكل كبير عن معدات النعل إنها تستخدم تصميمات لولبية محددة محسنة لمعالجة كميات كبيرة من PVC أو TPR. يجب أن تظل درجات حرارة البرميل مستقرة بشكل لا يصدق لمنع تدهور المواد. تقوم هذه الآلات بحقن كامل القدم بدلاً من مجرد ربط النعل. تضمن متطلبات التعامل مع المواد غلافًا سلسًا ومقاومًا للماء تمامًا. القوالب ضخمة وتتطلب أنظمة رفع ميكانيكية قوية. .
يجب عليك تقييم المعدات المحتملة بدقة. استخدم المعايير الخمسة التالية لفصل الآلات الموثوقة عن البدائل ذات الأداء الضعيف.
دليل مقارنة مواصفات الماكينة
| فئة الميزة آلة الحقن المباشر | لخط الأسمنت القياسي | (DIP) |
|---|---|---|
| قوة السندات | متوسط (3-4 نيوتن/مم) | عالية (5-6+ ن/مم) |
| متطلبات العمل | عالي (15-20 مشغل) | منخفض (3-5 مشغلين) |
| النفايات الكيميائية | عالي (غراء/أبخرة تمهيدية) | الحد الأدنى (نظام مغلق) |
| تعقيد الأدوات | منخفض (نماذج الضغط البسيطة) | عالية (قوالب التصنيع باستخدام الحاسب الآلي) |
يتطلب DIP قوالب ألومنيوم أو فولاذ دقيقة للغاية ومُشكَّلة باستخدام الحاسب الآلي. يمثل هذا تحولًا كبيرًا من عمليات التثبيت البسيطة. يجب عليك الاعتراف بالتكاليف الخفية هنا. يستغرق تطوير العفن أسابيع أو حتى أشهر. يتطلب كل مقاس حذاء مجموعة قوالب مخصصة. تضيف مراجعات التصميم فترات زمنية كبيرة. يجب عليك الانتهاء من تصميماتك الوحيدة بشكل مثالي قبل الالتزام بالأدوات. الشراكة مع صانعي القوالب ذوي الخبرة تمنع إعادة القطع المكلفة.
يؤدي الانتقال من العمل اليدوي إلى تشغيل الآلة إلى تغيير ديناميكيات القوى العاملة لديك. لم يعد بإمكانك الاعتماد فقط على البراعة اليدوية. يحتاج المشغلون إلى تحسين المهارات الفنية. يجب أن يتعلموا كيفية التنقل بين واجهات اللمس المعقدة لـ PLC. إنهم بحاجة إلى التدريب على التعامل الآمن مع المواد الكيميائية للأيزوسيانات والبوليولات. والأهم من ذلك، أنه يجب عليهم تعلم كيفية استكشاف أخطاء نسب الخلط وإصلاحها. يجب على المشغل التعرف على العلامات المرئية لتوسع PU غير المناسب وضبط معلمات الماكينة على الفور.
لا تتوقع حذاءًا مثاليًا في اليوم الأول. ضع توقعات واقعية فيما يتعلق بنفايات المواد أثناء الإعداد الأولي. المعايرة البيئية تستغرق وقتا. تؤثر رطوبة المصنع بشكل كبير على عملية الحقن المباشر للـ PU. تتسبب الرطوبة في تمدد مادة البولي يوريثين بشكل مفرط وتشكل فقاعات. تغير تقلبات درجات الحرارة المحيطة أوقات المعالجة. سوف يقوم فريقك بإهدار المواد أثناء الاتصال بمعلمات التسخين والتوقيت الدقيقة لبيئة المصنع الخاصة بك.
تعمل معدات الحقن المناسبة على سد الفجوة الهائلة بين الإنتاج الكبير الحجم ومراقبة الجودة الصارمة. الحقن المباشر يزيل التناقضات في التثبيت اليدوي. فهو يوفر قوة ربط فائقة، ويقلل من الاعتماد على المواد الكيميائية، ويقلل الاعتماد على العمالة بشكل كبير. ومع ذلك، يعتمد النجاح كليًا على مطابقة قدرات الماكينة مع متطلبات الإنتاج المحددة لديك.
قبل توقيع عقود الشراء، يجب عليك اتخاذ خطوات قابلة للتنفيذ للتحقق من أداء المعدات. انصح فريقك الهندسي بطلب عينات من عمليات الإنتاج باستخدام المواد الخاصة بك. قم بتقييم توفر قطع الغيار لدى المورد عن كثب. تصبح الآلة عديمة الفائدة إذا استغرق استبدال رأس الخلط المكسور ثلاثة أسابيع. الإصرار على اتفاقيات مستوى الخدمة للدعم الفني.
نحن نشجعك على اتخاذ نهج استباقي لترقية منشأتك. اطلب تحليلًا مخصصًا للإنتاجية من البائعين المحتملين. حدد موعدًا لاستشارة فنية مخصصة لتحديد متطلبات خط الإنتاج لديك بدقة. تضمن إستراتيجية الشراء المحسوبة والمبنية على البيانات أن انتقالك إلى الحقن المباشر الآلي يحقق أقصى قدر من العوائد التشغيلية.
ج: تتراوح أوقات المعالجة من 3 إلى 6 دقائق لكل محطة. يعتمد هذا بشكل كامل على كثافة تركيبة البولي يوريثين ودرجة حرارة المصنع المحيطة. عادة ما تعالج النعال الوسطى الأكثر ليونة بشكل أسرع من النعال الخارجية عالية الكثافة. تسمح الطاولة الدوارة الأكبر بسرعات أعلى للآلة مع الحفاظ على مدة المعالجة الكافية.
ج: نعم، بشرط أن تتميز الماكينة برؤوس حقن مزدوجة. يتطلب الإنتاج مزدوج الكثافة خزانات مواد مستقلة ودوائر خلط منفصلة. يجب أن يكون PLC قادرًا على تسلسل الحقن الأولية والثانوية بدقة. لا يمكن تحديث الآلات ذات الرأس الواحد بسهولة للعمليات ذات الكثافة المزدوجة.
ج: ماكينة احذية المطر تستخدم سعة كبيرة لحجم القالب من أجل حقن كامل القدم. إنه يركز بشكل كامل على اللدائن الحرارية مثل PVC أو TPR بدلاً من PU التفاعلي. تقوم آلات النعل القياسية بحقن المواد فقط في الجزء السفلي من الجزء العلوي الذي يدوم مسبقًا. تتطلب آلات التمهيد قوة تثبيت أعلى بكثير للقالب.
ج: تتفاعل الرطوبة بقوة مع مكون الإيزوسيانات في مادة البولي يوريثين. تتسبب الرطوبة العالية في المصنع في توسع الغاز غير المرغوب فيه، مما يؤدي إلى نعل هش ومملوء بالفقاعات. يجب عليك استخدام تخزين المواد الذي يتم التحكم في مناخه وضواغط الهواء المزيل للرطوبة للحفاظ على سلامة المواد بشكل ثابت أثناء الحقن.


